
LANGUE
transformateur pour machine à souder : applications, critères de sélection et conseils pratiques
2026-11-13
Une soudeuse à la baguette de 200 A qui fonctionne correctement sur un site peut bégayer, déclencher un disjoncteur ou perdre la stabilité de l'arc sur un autre. La différence ne réside souvent pas dans l’opérateur ou l’électrode. Il s'agit du transformateur de soudage à l'intérieur de la machine et de la question de savoir si ses prises d'entrée, sa réactance de fuite et son cycle de service correspondent à l'alimentation réelle. Avant de comparer les prix, confirmez le procédé de soudage, la puissance requise et la tension du site. Cet ordre évite les décalages les plus coûteux.
Ce guide est destiné aux acheteurs et aux ingénieurs spécifiant un transformateur pour la construction, la réparation ou les programmes OEM de machines à souder. Il explique comment le transformateur façonne le comportement de l'arc, quels numéros appartiennent à une demande d'offre et ce qu'il faut vérifier sur un échantillon avant l'approbation.
Commencez par le processus de soudage, pas par le transformateur
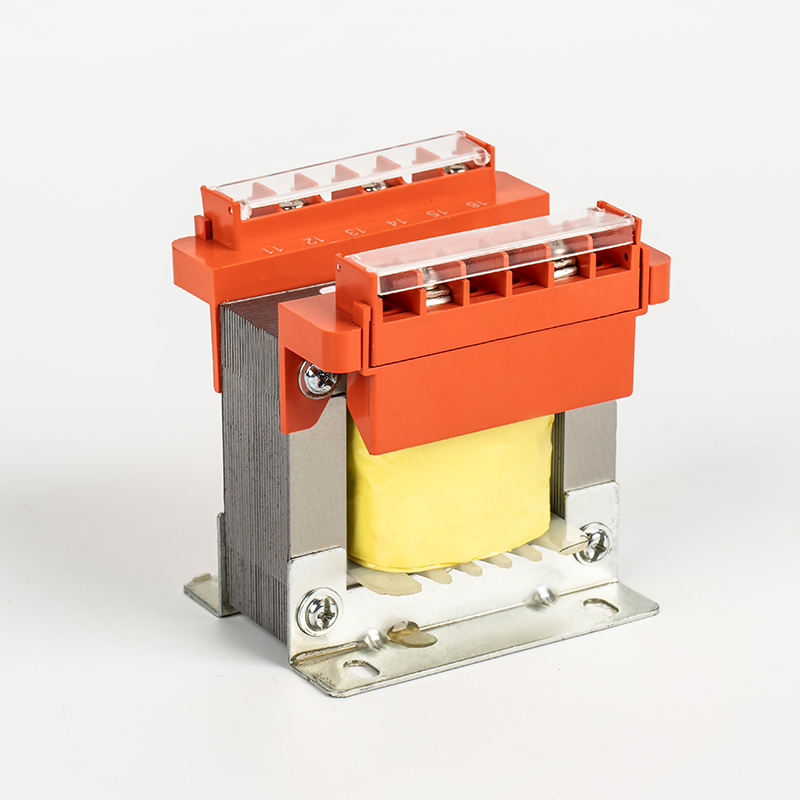
Un transformateur de soudage convertit la tension et le courant secteur modérés en sortie basse tension et courant élevé nécessaire pour entretenir un arc. Cela semble simple, mais le transformateur doit également limiter le courant et réagir à un écart d'arc changeant. Un transformateur abaisseur à usage général ne fera pas cela de manière fiable. Le rapport d'enroulement, le shunt magnétique et la méthode de contrôle sont choisis en fonction du processus de soudage.
Pour le soudage à l’arc métallique blindé, la source d’alimentation a besoin d’une courbe volt-ampère tombante. Lorsque l'opérateur raccourcit l'arc, le courant ne doit pas augmenter sans limite. Pour le TIG CC, la stabilité à faible courant et la sortie CC propre sont plus importantes que le courant maximum. Pour le MIG/MAG, les conceptions d'onduleurs dominent généralement car elles offrent un contrôle dynamique plus rapide et un poids réduit. Une machine à souder basée sur un transformateur a toujours un sens commercial pour le soudage à la baguette, le gougeage à l'arc au carbone et les travaux de réparation lourds.
| Process | Adéquation du transformateur | Caractéristique de sortie à préciser |
|---|---|---|
| SMAW / bâton | Élevé ; l'application de transformateur la plus courante | Courbe tombante, tension en circuit ouvert typiquement 50–80 V, plage de courant adaptée au diamètre de l'électrode |
| TIG DC avec arc de levage | Moyen; nécessite un contrôle stable à faible courant | Stabilité à faible courant, courant continu propre, isolation adéquate pour un démarrage à haute fréquence |
| MIG/MAG | Faible ; généralement basé sur un onduleur | Courbe plate ou légèrement tombante, réponse dynamique rapide |
| Gougeage à l'arc au carbone | Élevé | Élevé current at low duty cycle, robust cooling and thermal protection |
La conclusion pratique : définir d’abord le procédé, puis le transformateur. Une unité évaluée à 200 A peut être excellente pour le soudage à la baguette et inadaptée au TIG à faible courant, même si le courant indiqué sur la plaque signalétique semble adéquat.
Les cinq chiffres qui déterminent si un transformateur de soudage convient
1. Tension d'entrée, fréquence et capacité d'alimentation
Les transformateurs de soudage sont sensibles à la tension d'entrée. Une machine réglée pour 230 V monophasé ne fournira pas sa puissance nominale sur une alimentation de 208 V, et une unité triphasée de 400 V ne peut pas être connectée à une ligne monophasée de 230 V sans une configuration appropriée. La fréquence compte également : une conception 50 Hz fonctionnant à 60 Hz peut saturer différemment, tandis qu'une unité 60 Hz fonctionnant à 50 Hz peut surchauffer. Demandez le courant d'entrée à la sortie nominale, pas seulement le courant de soudage. Comparez-le ensuite avec le disjoncteur, la taille du câble et la capacité du générateur sur place.
2. Cycle de service et marge thermique
Le cycle de service est généralement indiqué sur une période de 10 minutes. Un rapport cyclique de 60 % à 200 A signifie 6 minutes de soudage suivies de 4 minutes de refroidissement. Les acheteurs comparent parfois les cycles de service sans vérifier la température ambiante et la méthode de test derrière le chiffre. Un cycle de service de 35 % à 40 °C n'est pas la même chose qu'un chiffre de 35 % mesuré à 25 °C. Pour le soudage de production, spécifiez le cycle de service à la température ambiante réelle et confirmez le rapport de test d'échauffement.
3. Plage de tension et de courant en circuit ouvert
La tension en circuit ouvert affecte le démarrage de l'arc et la sécurité de l'opérateur. Un OCV plus élevé aide à redémarrer une électrode collante, mais il augmente également le risque électrique et peut dépasser les limites locales de tension accessible. La plage de courant doit couvrir les électrodes que vous utilisez réellement. Une machine avec une plage étroite de 80 à 200 A peut être peu pratique pour des électrodes de 2,5 mm à faible courant. Vérifiez le courant minimum avec un arc stable, pas seulement la résolution d'affichage.
4. Classe d'isolation et élévation de température
L'isolation de classe F ou de classe H est courante dans les transformateurs de soudage car l'enroulement chauffe. La classe d'isolation à elle seule ne prouve pas la qualité. Demandez l'élévation de température prévue, la tolérance au point chaud et la méthode d'imprégnation. L'imprégnation sous pression sous vide offre une meilleure résistance à l'humidité qu'un simple trempage, notamment dans les ateliers humides.
5. Méthode de refroidissement et protection contre la pénétration
Les unités refroidies par air dépendent du débit du ventilateur et des chemins d'air purs. Les unités refroidies à l'huile supportent des charges lourdes mais ajoutent du poids et de l'entretien. Dans un atelier de fabrication poussiéreux, un indice IP trop faible réduira la durée de vie du ventilateur et du bobinage. Spécifiez l'environnement, pas seulement le courant de soudage.
Topologies de transformateur : changement de prise, shunt mobile et contrôle SCR
La plupart des machines à souder par transformateur contrôlent le courant de trois manières. Chacun a un profil de coût, de fiabilité et de maintenance différent.
- Changement de robinet : Un primaire ou un secondaire multi-tap sélectionne différents rapports de tours. C'est simple et robuste, mais l'ajustement du courant est progressif plutôt que continu. Les contacts mécaniques doivent être évalués pour le courant et inspectés pour vérifier leur usure.
- Shunt mobile ou amplificateur magnétique : Un shunt en fer mobile modifie la réactance de fuite et donc le courant de sortie. Le réglage est fluide et la conception tolère bien les environnements sales. Le compromis est le poids et un assemblage mécanique plus complexe.
- Contrôle de phase SCR : Les redresseurs contrôlés par le silicium régulent électroniquement la sortie. Le contrôle est précis et facile à intégrer aux affichages numériques, mais les SCR nécessitent une dissipation thermique adéquate, une protection contre les pointes de tension et une alimentation de contrôle propre.
Pour un acheteur, la topologie doit correspondre à la capacité de maintenance de l'utilisateur final. Un transformateur à changement de prise avec un sélecteur scellé est plus facile à entretenir dans un atelier distant qu'une carte SCR qui nécessite un technicien qualifié. Pour les programmes OEM avec commandes numériques, la SCR ou une approche combinée magnétique/électronique peut être la meilleure solution.
Là où les soudeurs de transformateurs gagnent encore et là où ils ne gagnent pas
Les machines à souder basées sur transformateur restent populaires dans les ateliers de maintenance, les chantiers de construction, le soudage de canalisations et les réparations lourdes. Ils tolèrent les fluctuations de tension, ont une masse thermique élevée et sont relativement faciles à réparer. De nombreuses unités fonctionnent également bien avec des générateurs, à condition que le générateur soit dimensionné pour le courant de démarrage et la charge de soudage.
Leurs limites apparaissent lorsque la portabilité, le contrôle précis des faibles courants ou l'efficacité énergétique dominent. Les transformateurs sont plus lourds, consomment un courant à vide plus élevé et peuvent produire un facteur de puissance plus faible. Sur un site doté d'un petit disjoncteur, le courant d'appel peut déclencher la protection même lorsque le courant d'entrée en régime permanent semble acceptable. C'est pourquoi la demande de prix doit inclure l'impédance d'alimentation, la courbe du disjoncteur et la longueur du câble. Une machine qui fonctionne en usine peut tomber en panne avec une longue rallonge.
Que vérifier avant d'approuver un échantillon
Approuvez un transformateur de soudage sur la base des dossiers de test, et non sur la seule inspection visuelle. Un exemple pratique de validation couvre :
- Rapport de rotation et polarité : confirmer le rapport réel par rapport à la conception, en particulier pour les unités multiprises.
- Résistance d'enroulement : Comparez les résistances de phase et de prise pour détecter les connexions desserrées ou le mauvais calibre de fil.
- Résistance d'isolement : Mesurez la résistance primaire-secondaire et enroulement-noyau après conditionnement en humidité si l'unité est utilisée à l'extérieur.
- Tenue diélectrique : appliquer le test haute tension spécifié sans contournement ni fuite excessive.
- Test de charge et d’échauffement : fonctionne au courant nominal et au cycle de service, puis enregistre les températures de l'enroulement et du noyau.
- Perte et courant à vide : vérifiez la saturation du noyau, un mauvais empilement de stratification ou un mauvais serrage.
- Inspection mécanique : recherchez les laminages desserrés, l'isolation endommagée, une mauvaise imprégnation et un dégagement du ventilateur.
Demandez des données de test brutes avec des numéros de série, pas seulement une image de certificat. Un fabricant disposant d'un système qualité documenté doit être en mesure de retracer le matériau de l'âme, les spécifications du fil et le lot d'imprégnation. Notre propre production suit un processus documenté processus de contrôle qualité en usine , y compris les contrôles des matériaux entrants, le bobinage CNC et les tests automatisés avant expédition. Cette traçabilité est importante lorsqu'un transformateur de soudage tombe en panne sur le terrain et vous devez déterminer si la cause est la conception, le matériau ou l'approvisionnement sur site.
Une liste de contrôle pratique pour les appels d'offres
Envoyez un ensemble d’exigences concis mais complet. Le devis sera plus précis et le cycle d’approbation des échantillons sera plus court.
- Processus de soudage et type d’électrode ou taille de fil.
- Tension d'entrée, phase, fréquence et variation d'alimentation attendue.
- Plage de courant de sortie, tension en circuit ouvert et courbe voltampère.
- Cycle de service à une température ambiante indiquée, plus les heures de soudage quotidiennes prévues.
- Classe d'isolation, limite d'échauffement et méthode de refroidissement.
- Indice de protection, altitude, humidité et plage de température ambiante.
- Certifications requises, rapports de tests et langage de marquage.
- Enveloppe mécanique, limite de poids, type de terminal et entrée de câble.
- Volume annuel, conditionnement et calendrier de livraison.
Si la machine est une nouvelle plate-forme plutôt qu'un remplacement, incluez le dessin du boîtier et l'interface de contrôle. Les arrangements personnalisés de bobinage, de taraudage et de connexion sont plus faciles à proposer lorsque les contraintes mécaniques sont visibles. Vous pouvez consulter notre exigences de transformateur personnalisé processus avant d’envoyer les dessins, de sorte que le premier échantillon reflète l’installation réelle.
FAQ
Puis-je utiliser un transformateur abaisseur à usage général pour une machine à souder ?
Non, pas de manière sûre ou prévisible. Un transformateur de soudage est conçu avec une réactance de fuite contrôlée ou une limitation de courant afin que l'arc reste stable et que la sortie n'augmente pas excessivement lors d'un court-circuit. Un transformateur à usage général peut délivrer un courant dangereux et ne fournira pas la caractéristique d'affaissement requise par le soudage à la baguette.
Pourquoi ma soudeuse déclenche-t-elle le disjoncteur même si le courant indiqué sur la plaque signalétique semble faible ?
Vérifiez le courant d'appel, la courbe du disjoncteur et la longueur du câble. Les soudeurs à transformateur peuvent tirer un courant magnétisant élevé à la mise sous tension. Un disjoncteur de type C ou D peut être nécessaire, et une longue rallonge sous-dimensionnée augmente la chute de tension et la consommation de courant. Confirmez la capacité d'alimentation avant de changer la machine.
Le bobinage en aluminium est-il acceptable ?
Cela peut être le cas si la section transversale est augmentée et que les terminaisons sont conçues pour l'aluminium. Les risques sont une résistance plus élevée, une dilatation thermique et un mauvais contact au niveau des joints. Le cuivre est plus indulgent dans les services de soudage intensifs, mais une unité en aluminium bien conçue peut atteindre le même rendement si le fabricant contrôle la tension du bobinage, le brasage et l'imprégnation.
Que signifie en pratique un rapport cyclique de 60 % ?
Sur une période de 10 minutes, la machine peut souder pendant 6 minutes au courant nominal et doit refroidir pendant 4 minutes. Si vous soudez continuellement au-delà de cette limite, la protection thermique doit se déclencher avant que des dommages à l'isolation ne se produisent. Pour les travaux de production, choisissez un cycle de service plus élevé ou un châssis plus grand plutôt que de vous fier au circuit de protection.
À quelle fréquence la résistance d’isolement doit-elle être testée ?
Pour une unité neuve, testez avant l'installation et après toute réparation ou stockage prolongé. En service, inclure la résistance d’isolement dans le programme de maintenance préventive, notamment dans les sites humides ou poussiéreux. Une tendance à la baisse est plus utile qu’une simple lecture réussite/échec.
Un transformateur de soudage est un composant du système et non un bloc de cuivre et d’acier. Faites d'abord correspondre le processus, le cycle de service, l'alimentation en entrée et la conception thermique ; puis comparez les enregistrements de tests, la traçabilité et la livraison. Cette séquence protège l'arc, l'opérateur et le calendrier de production.


Bienvenue Chuangbiao
Address : No.420-3, Sanbei East Road, Guanhaiwei Industrial Zone, Cixi City, Ningbo, Zhejiang, Chine
Contact
- Tél: +86 186 6825 0703
- E-mail: linjian@nbcbdz.com
À propos de nous
Produits
Copyright © Ningbo Chuangbiao Electronic Technology Co., Ltd.
Tous droits réservés. Fournisseur de transformateur chinoise à basse fréquence


